
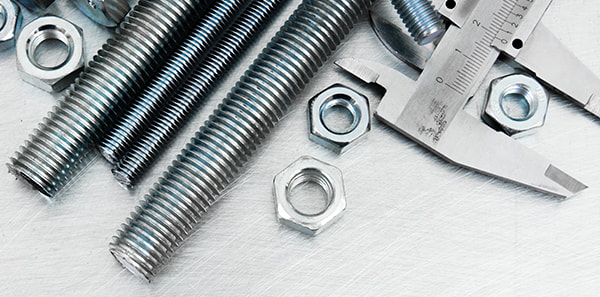

În timpul etapei de decolare a materialului a fundației unui turn de transmisie, diametrul șurubului de ancorare este de obicei blocat de geometria plăcii de bază, nu de sarcină. Când o tijă de grad 36 de 1 inch poate furniza doar aproximativ o treime din capacitatea de randament necesară pentru ridicarea proiectării, soluția practică este rareori regăurirea plăcii; este să te muți la ASTM F1554 grad 105 in acelasi diametru. Acest grad este un șurub de ancorare din oțel aliat călit și revenit cu o limită de curgere minimă de 105 ksi, aproape dublu față de limita de curgere a gradului 55 și aproape triplu față de gradul 36.
Concluzie cheie: Dacă proiectul dvs. are nevoie de rezistență ridicată, ductilitate previzibilă și o specificație de ancore structurală recunoscută, ASTM F1554 Grad 105 este standardul potrivit pentru ancorele grele. Trei detalii decid dacă funcționează conform intenției: valorile mecanice scad peste diametrul de 2-1/2 inchi, tija nu trebuie sudată, iar combinația piuliță și șaibă trebuie să fie potrivită cu gradul de tracțiune de 125 ksi.
Specificația F1554 acoperă șuruburi de ancorare cu cap, tije de ancorare drepte și șuruburi de ancorare îndoite. Numărul din numele clasei este limita de curgere minimă garantată în ksi. Gradul 36 folosește oțel carbon, gradul 55 folosește oțel carbon cu rezistență mai mare, iar gradul 105 necesită un oțel aliat cu carbon mediu care este călit și revenit. Diferența este metalurgică, nu cosmetică și apare pe fiecare raport de testare.
ASTM F1554 Grad 105 este disponibil de la 1/2 inch până la diametrul maxim acoperit de tabelele mecanice ale standardului. Tabelul de mai jos prezintă valorile pe care trebuie să le îndeplinească un raport de testare certificat înainte ca materialul să părăsească moara.
Randament minim de 105 ksi
Garantat în intervalul 1/2 până la 2-1/2 inch; „105” din numele clasei este o promisiune, nu o țintă.
15% alungire minimă
Ductilitate suficientă pentru a îndoi, alinia și tensiona fără fracturi fragile în condiții normale de câmp.
Otel aliat calit si calit
Tratamentul termic creează o structură consistentă de martensită temperată pe secțiunea barei.
| Proprietate | Diametru 1/2 - 2-1/2 in. | Diametrul peste 2-1/2 in. |
|---|---|---|
| Rezistenta la tractiune, min (ksi) | 125 | 115 |
| Limita de curgere, min (ksi) | 105 | 95 |
| Alungire în 2 in., min (%) | 15 | 15 |
| Reducerea suprafeței, min (%) | 45 | 45 |
| Material și tratament termic | Oțel aliat cu carbon mediu, călit și revenit | |
Rândul cu diametrul supradimensionat este locul unde apar greșelile de specificație. O serie de detalii structurale presupun un randament de 105 ksi, indiferent de diametru, dar standardul în sine cere valori mai mici pentru barele cu diametru mare. Confirmați întotdeauna diametrul real cu producătorul înainte de a accepta un certificat de moară.
Alegerea unei note este un exercițiu de cost împotriva forței. Comparația de mai jos poziționează cele trei clase F1554 astfel încât distanța reală dintre ele să fie vizibilă.
| Proprietate | Clasa 36 | Nota 55 | Nota 105 |
|---|---|---|---|
| Limita de curgere minimă (ksi) | 36 | 55 | 105 |
| Rezistenta minima la tractiune (ksi) | 58 | 75 | 125 |
| Material tipic | Oțel carbon | Oțel carbon, normalized for large sizes | Oțel aliat, călit și revenit |
| Comportamentul la sudare | Sudabil cu precauții normale | Sudabil în limitele standardului | Nu este destinat sudării |
| Cost material relativ | Cel mai scăzut | Moderat | Cel mai înalt |
Nota 36 acoperă fundații ușoare și lucrări temporare. Gradul 55 se ocupă de majoritatea ancorelor obișnuite pentru coloană-placă de bază. Gradul 105 câștigă premiul atunci când momentele de răsturnare, sarcinile dinamice ale echipamentului sau dimensiunile limitate ale plăcii de bază nu lasă loc pentru un șurub mai mare. Deoarece capacitatea de tracțiune se scalează cu pătratul diametrului, trecerea de la gradul 55 la gradul 105 poate reduce o tijă de 2-1/4 inchi la aproximativ 1-3/4 inci la aceeași sarcină de lucru, micșorând placa de bază, distanța de la margini și adâncimea de încadrare într-un singur pas.
Nota 105 nu este pur și simplu mai puternică într-un sens generic. Ciclul de călire și revenire dezvoltă martensită temperată, care oferă o limită de curgere ridicată, păstrând în același timp suficientă ductilitate pentru a se îndoi fără crăpare. Alungirea minimă de 15% contează pe teren, deoarece montatorii de obicei ridică tijele de ancorare nealiniate înapoi în poziție sau îndoaie piciorul superior al ancorei în J pentru a se potrivi cu un șablon.
Peste 2-1/2 inci în diametru, ASTM F1554 gradul 105 coboară până la un randament minim de 95 ksi și la tracțiune minimă de 115 ksi. Dacă un design folosește o tijă de 3 inchi și încă presupune un randament de 105 ksi, conexiunea este calculată cu aproximativ 10% peste capacitatea sa garantată. Diagrama cu bare de mai jos arată valorile randamentului din familia de note.
Limita de curgere minimă cu gradul F1554 (ksi)
36
Clasa 36
55
Nota 55
105
Nota 105
95*
Nota 105 >2-1/2 in.
Înălțimea barei este scalată la valoarea ksi; *valoarea se aplică peste 2-1/2 inchi diametru.
Galvanizarea la cald conform ASTM A123/A153 este cea mai comună protecție împotriva coroziunii pentru șuruburile de ancorare, deoarece oțelul încorporat necesită o durată lungă de viață. Gradul 105 este un oțel aliat de înaltă rezistență, iar etapa de curățare acidă înainte de galvanizare poate introduce hidrogen în oțel. Un producător responsabil controlează timpul de decapare și temperatura băii, iar multe specificații de proiect adaugă o verificare a fragilizării hidrogenului după galvanizare. Pentru o trecere în revistă completă a finisajelor și a riscurilor procesului acestora, consultați Tipuri de tratare a suprafeței cu șuruburi ghid complet de selecție .
F1554 Gradul 105 trebuie asamblat cu piulițe hexagonale grele conform ASTM A563 Gradul DH sau DH3 (este recunoscut și ASTM A194 Gradul 8) și șaibe întărite conform ASTM F436. O piuliță hexagonală standard nu este suficient de puternică pentru un șurub de 125 ksi, iar omiterea șaibei întărite permite piulița să se înglobeze într-o placă de oțel mai moale.
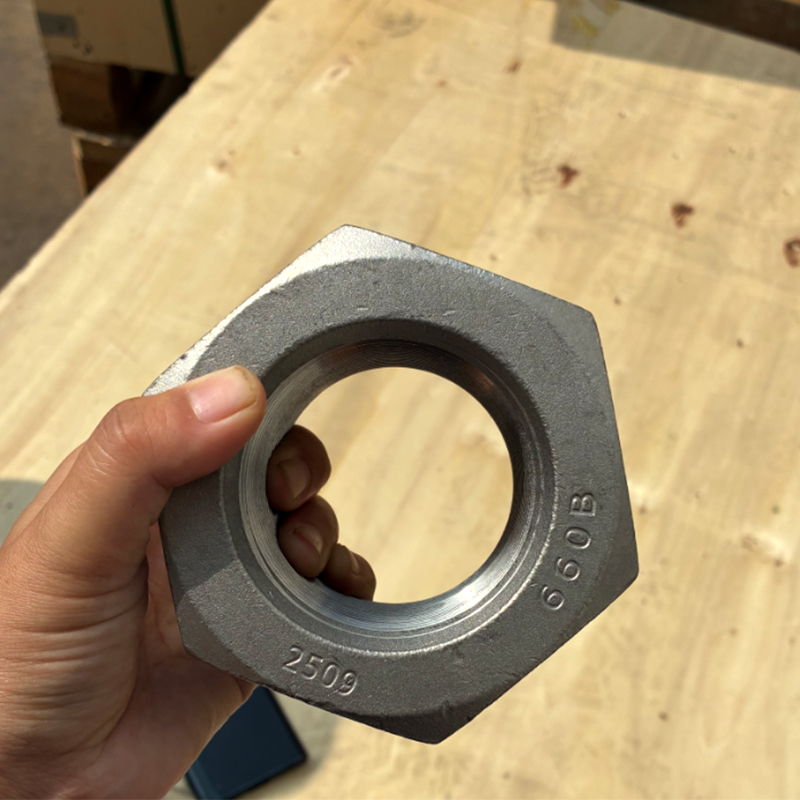 Piuliță hexagonală grea galvanizată la cald pentru șuruburi de ancorare de înaltă rezistență Această piuliță hexagonală grea, cu o acoperire cu zinc prin scufundare la cald, este specificată pentru șuruburile de ancorare F1554 de gradul 105, care se potrivesc cu rezistența necesară A563 DH sau DH3 și împiedică încastrarea piuliței atunci când este asociată cu șaibe întărite. Vizualizare produs →
Sudarea încălzește o bară călită și călită peste temperatura sa de revenire, distruge microstructura tratată termic și lasă o zonă moale, slab afectată de căldură. Prin urmare, sistemul F1554 tratează gradul 105 ca pe o conexiune numai mecanică. Dacă structura ancorei necesită sudare, proiectați o extensie de cuplare filetată sau coborâți la gradul 55 și urmați prevederile standardului de sudare.
Cererea pentru gradul 105 urmează structurile care sunt înalte, zvelte sau puternic încărcate. Distribuția de mai jos reprezintă un portofoliu tipic de proiecte; amestecurile reale variază în funcție de regiune, dar modelul este consecvent: industriile care nu își pot permite un șurub de ancorare mare sunt exact cele care specifică cel mai înalt grad.
Turnurile de transmisie, iluminatul cu catarg înalt și structurile antenei pun șuruburile de ancorare în tensiune constantă de la sarcinile vântului și, în zonele seismice, în răsturnare ciclică. Instalațiile industriale folosesc gradul 105, unde compresoarele, morile și concasoarele montate pe skip creează cicluri repetate de încărcare pe fundații. Podurile și structurile de transport îl folosesc pentru cadre de susținere a semnelor, poduri și standarde de lumină în care rigiditatea ansamblului de ancorare participă la analiza dinamică. În toate cele trei cazuri, firul comun este același: diametrul șurubului este limitat, astfel încât gradul trebuie să suporte sarcina.
Șuruburile de ancorare sunt printre cele mai puțin costisitoare articole dintr-un program de construcție, totuși o clasă greșită sau un raport de testare lipsă poate opri o întreagă secvență de montaj. Utilizați următorii pași ca coloana vertebrală a specificației dvs. de achiziție.
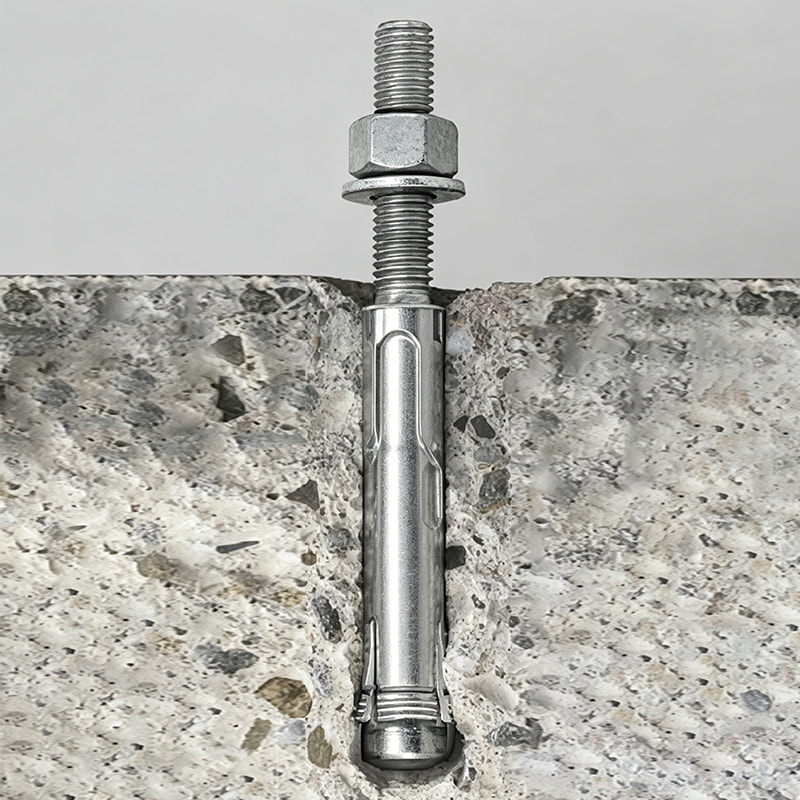 ASTM F1554 șurub de ancorare din oțel carbon galvanizat la cald Un șurub de ancorare personalizabil în F1554 Clasele 36, 55 sau 105, cu galvanizare la cald pentru rezistență la coroziune. Este esențial pentru pașii de achiziție, care ajută la evitarea întârzierilor costisitoare de montare de la grade greșite sau lipsa rapoartelor de testare. Vizualizare produs →
Dacă aveți nevoie de ajutor pentru a verifica o specificație față de un desen de proiect, trimiteți-ne desenul prin intermediul pagina de contact înainte de a vă angaja față de un furnizor. Suportăm în mod regulat pachete de elemente de fixare pentru structuri de oțel, iar pentru dimensiuni sau forme personalizate în afara gamei standard putem discuta direct despre producția OEM/ODM.
Inspecția de primire este ultima poartă de calitate înainte ca un șurub de ancorare să dispară în beton. O scurtă listă de verificare menține hardware-ul livrat aliniat cu intenția de proiectare.
Dacă un proiect necesită re-testare, colaborați cu producătorul pentru a preleva probe din căldura originală, în loc să acceptați înlocuitori din teren. Conformitatea după instalare depinde de înregistrările proprietarului, așa că depuneți certificatele morii împreună cu desenele de atelier și înregistrările cuplului de instalare. Acest fișier este, de asemenea, cea mai rapidă dovadă de conformitate în timpul unui audit.
 ASTM F2280 A490 Bolt de forfecare cu cuplu galvanizat la cald
 Șuruburi cu buton negru din oțel carbon M3*40 de grad 8.8
 Șuruburi hexagonale exterioare galvanizate la cald din oțel aliat de grad 8.8 M8*100
 Șuruburi cilindrice cu șuruburi cu flanșă cu cap hexagonal placat cu zinc M8×60 din oțel aliat de grad 8.8
 Șuruburi cu flanșă cu cap hexagonal cilindric acoperit cu fosfat M8×100 de oțel aliat de grad 8.8
 XD110 Mașină universală de împletit cu frânghie în formă plată și rotundă
 Informații de contact
 Adresa


